
NEWS
新闻动态
|
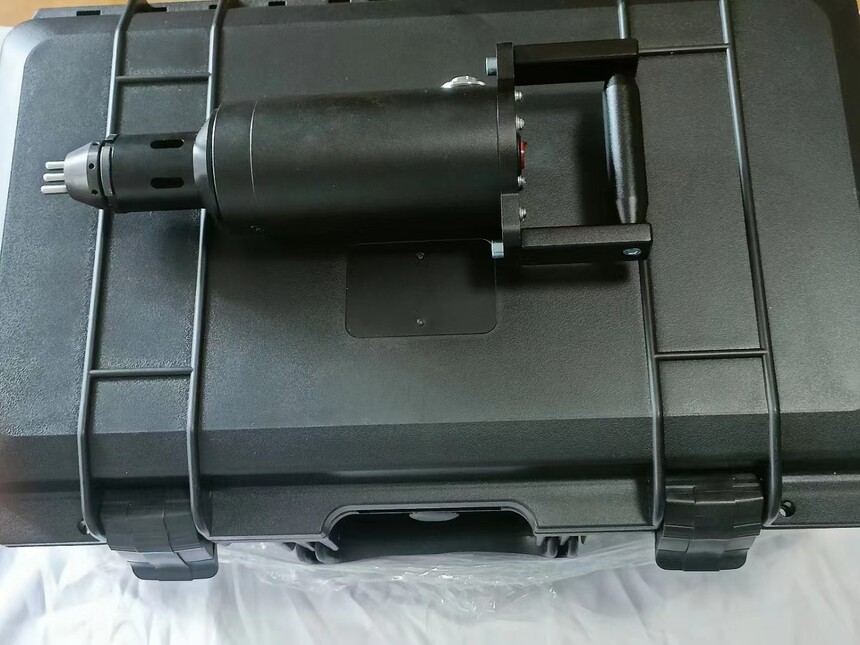
超声冲击设备(专用焊缝消除应力仪器)超声冲击设备(UIT)用于焊缝应力消除 超声冲击是焊后局部冷加工去应力工艺,核心针对焊趾、焊缝热影响区, 把焊接产生的有害残余拉应力转变为表层有益残余压应力同时平滑焊趾、细化表层晶粒, 显著提升焊接接头疲劳寿命。 ✅ 工作 设备由超声电源 + 冲击枪(换能器、变幅杆、冲击针组成,电源将市电转为高频电信号,压电换能器转化为 20kHz 左右高频机械振动, 经变幅杆放大振幅,驱动硬质冲击针以每秒上万次高频锤击焊缝表面(重点焊趾位置)。 1.表层金属发生可控塑性变形,重构应力场,焊趾表层拉应力转为压应力,压应力层深度一般 0.5~3mm;2.冲击打磨焊趾,把焊缝与母材尖角过渡修圆滑,**降低应力集中系数**; 3.表层晶粒细化,形成梯度细晶层,改善微观组织,抑制疲劳裂纹萌生。 ✅ 设备特点 1. 便携现场施工:手持式冲击枪,大件、现场焊缝、无法进炉的构件都能处理,不用吊装转运工件; 2. 冷加工、无高温,不会产生热变形,适合高强钢、铝合金、钛合金、异种钢等**不能做焊后热处理(PWHT)**的工件; 3. 局部精准处理:优先处理焊趾(疲劳开裂高发点),不用整体处理,效率高; 4. 能耗低、无烟尘,对比热处理更环保; 5. 局限:只作用于焊缝表层**,不能消除工件厚截面内部、整体深层残余应力;若构件需要整体尺寸稳定,常搭配振动时效**联合使用(振动时效管整体均化应力、稳定尺寸;超声冲击管焊趾局部强化)。 ✅ 适用行业与工件 压力容器、起重机械(桥机 / 行车)、矿山设备、钢箱梁桥梁、风电塔筒、管道环焊缝、船舶、机车、工程机械、钢结构关键受力焊缝。 ✅ 工艺要点 1. 处理时机:**焊后冷却至常温**(也可焊后高温实时冲击,工艺要求更高); 2. 优先处理**焊趾两侧**,也可对整条焊道全覆盖冲击; 3. 关键工艺参数:冲击针直径、静压力、移动速度、冲击道次;参数不当会造成表面折叠、粗糙度过大; 4. 效果检测:常用**盲孔法**检测残余应力,验证拉应力转化为压应力。 ✅ 和其他去应力方式对比 热时效(焊后热处理 PWHT):整体深层消应力,大件成本高,部分高强钢、有色金属不能高温回火; 振动时效 VSR:整体均化应力、稳定工件尺寸,对焊趾局部应力集中改善有限; -超声冲击 UIT:局部表层,焊趾强化,提升疲劳性能,适合疲劳载荷工况焊缝。 ✅ 主要收益 焊趾残余拉应力大幅降低,表层形成压应力; 焊接接头疲劳强度提升 30%~120%,疲劳寿命大幅延长; 降低应力腐蚀开裂风险; 减少焊趾微缺口带来的裂纹源。
|